English
 русский
 Español

Как производится нетканое полотно ПП Спанбонд? От полимера к готовому рулону
Главная / Новости / Новости отрасли / Как производится нетканое полотно ПП Спанбонд? От полимера к готовому рулону
Вопрос «Как производится нетканое полотно спанбонд ПП?» заслуживает конкретного ответа, потому что последовательность от полимера до рулона определяет все, что покупатель будет измерять позже: однородность веса основы, прочность на разрыв, мягкость и тисненый рисунок на поверхности. Вся трансформация происходит по одной непрерывной линии — Нетканый материал ПП спанбонд начинается с полупрозрачных гранул смолы и достигает намоточной машины за считанные минуты, а не дни.
Производство нетканых материалов спанбонд представляет собой одноэтапный поточный процесс, в ходе которого расплавленный полипропилен экструдируется в непрерывные нити, укладывает нити в случайное полотно и термически связывает полотно с тканью. Поскольку ничего не соткано и не связано трикотажем, ткань изготавливается непосредственно из полимера, что делает процесс быстрым, автоматизированным и сравнительно недорогим.
Контент
Марка полимера является первым показателем качества. Линия спанбонд не может компенсировать смолу с неправильным поведением текучести, поскольку индекс текучести расплава (MFI) определяет все окно обработки. Производители используют гомополимер полипропилена с MFI примерно от 25 до 40 г/10 мин. Материал плавится при температуре около 165 °C и работает при температуре плавления от 220 до 260 °С.
Добавки обрабатываются в виде маточной смеси — пигментов, УФ-стабилизаторов, антистатиков или гидрофильных покрытий — дозированных в бункере в количестве от 0,5 до 5 % по весу. Дозирующий блок непрерывно смешивает маточную смесь, так что цвет и функциональные свойства остаются одинаковыми по всему рулону. Эта деталь становится критически важной, когда одну и ту же ткань приходится совмещать в течение нескольких производственных смен.
Индекс текучести расплава (MFI) — это количество граммов расплавленного полимера, которое проходит через стандартную головку за 10 минут при фиксированной нагрузке и температуре. Более высокий MFI означает более низкую вязкость расплава, что приводит к получению более тонких нитей, но требует более жесткого контроля температуры вдоль головки.
| Параметр | Типичное значение | Влияние на процесс |
| Растопить flow index | 25–40 г/10 мин. | Более низкая вязкость обеспечивает более тонкие нити и более высокую производительность. |
| Растопитьing point | 160–165 °С | Определяет температурное окно экструзии и склеивания. |
| Загрузка маточной смеси | 0,5–5% по массе | Добавляет цвет, устойчивость к ультрафиолетовому излучению или водоотталкивающие свойства. |
| Содержание влаги | Ниже 0,1% | Предотвращает перепады вязкости и отложения на поверхности фильеры. |
Стабильный поток расплава без частиц является предпосылкой получения однородного полотна. Любая пульсация расплава позже проявляется в виде полосы толщины или мягкого пятна в рулоне.
Экструдер плавит смолу при температуре 220–260 °C. Затем расплав проходит через устройство смены сеток или пакет фильтров, обычно от 40 до 120 меш, которые удаляют гели и загрязнения, а шестеренный насос дозирует постоянный объемный поток в направлении головки. Матрица распределяет расплав по всей ширине линии — от 1,6 м до 3,2 м на производственных линиях, построенных и эксплуатируемых Jiangyin Jingang Non-Woven Co., Ltd. — поэтому каждая зона нити получает одинаковую производительность.
Допуск процесса: дрейф температуры плавления на фильере на ±5 °C может изменить диаметр нити и создать видимые изменения базовой массы по всему полотну. Современные линии контролируют давление головки, скорость насоса и температуру зоны, чтобы поддерживать стабильный профиль расплава.
Тонина нити — обычно от 1,5 до 3 денье — определяется сочетанием закалочного воздуха и скорости вытяжки, а не только размером отверстия фильеры.
Расплав покидает фильеру через от нескольких сотен до нескольких тысяч тонких капилляров. Система закалки воздухом охлаждает свежие нити, а вытягиваемый на высокой скорости воздух растягивает их. Охлажденные, ослабленные нити укладываются на движущуюся формовочную ленту, которая удерживает их в виде беспорядочного переплетенного полотна, готового к склеиванию.
Температура склеивания и рисунок выгравированного валика определяют прочность на разрыв, ощущение на ощупь и текстуру поверхности. Свободное полотно проходит между нагретыми каландровыми валками — обычно одним гладким валком и одним валком с гравировкой — и локализованное тепло плюс давление сплавляет нити только там, где приземляется рельефный рисунок. Стандартные области склеивания занимают от 12 до 25% поверхности полотна; Большая площадь склеивания увеличивает прочность и жесткость, а меньшая сохраняет ткань мягкой.
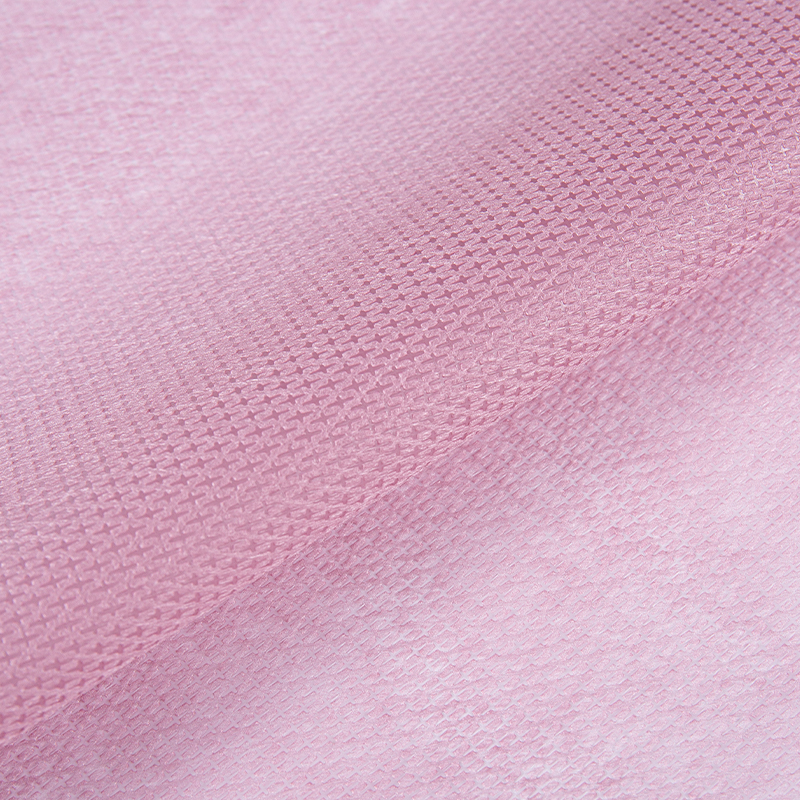
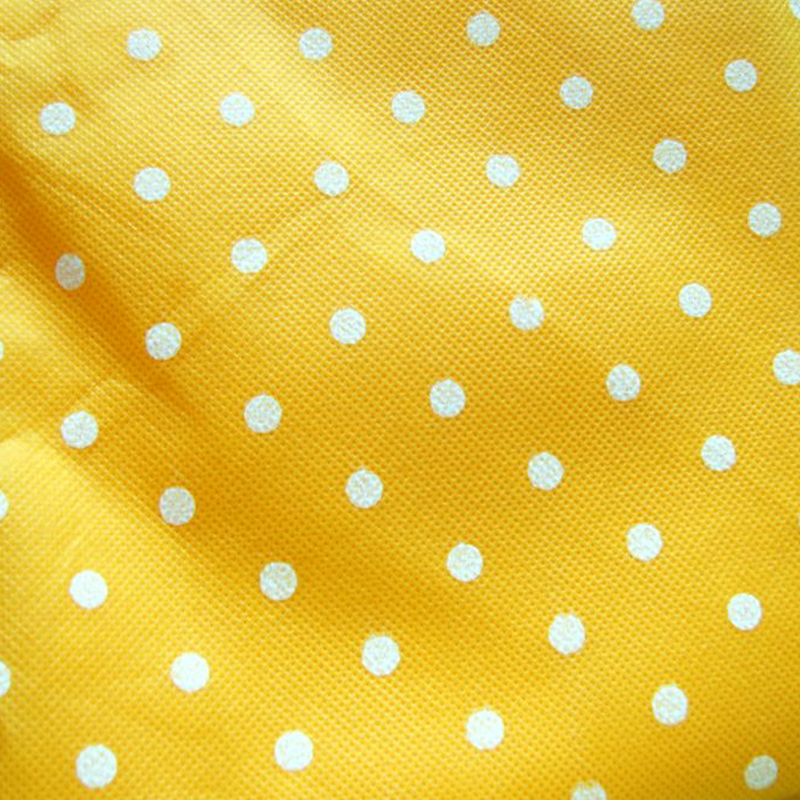
Гравированный рисунок также создает знакомые поверхностные эффекты, которые указывают переработчики: клетчатый, кунжутный, крестовый и печатный вид, который можно увидеть на багаже, подкладке диванов, сумках и прокладочных изделиях.
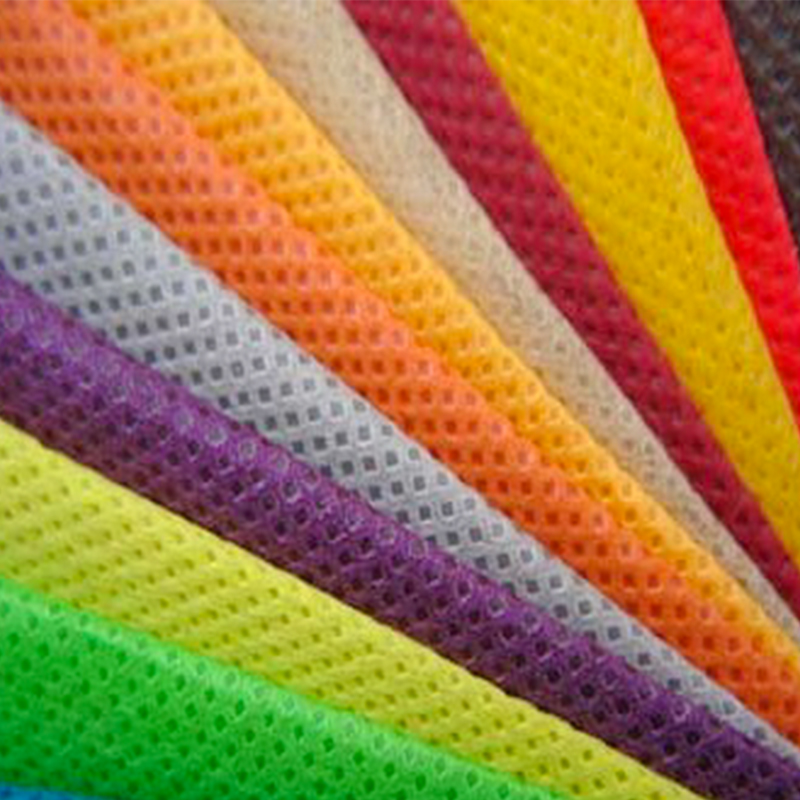 Клетчатый цветной нетканый материал PP Spunbond для багажных сумок Этот прочный полипропиленовый нетканый материал имеет клетчатую текстуру, которая улучшает сцепление и визуальную привлекательность, что делает его надежным основным слоем для багажа, сумок для покупок и прокладочных материалов. Посмотреть продукт →
Краткий обзор области склеивания: 12–25 % полотна проплавляется на каландре. Ниже 12% возрастает риск расслоения; выше 25% ткань становится жесткой и теряет драпировку.
Отделочная секция отделяет исходный рулон товара от продукта, готового к переработке. После склеивания линия может провести обработку коронным разрядом для повышения поверхностной энергии и улучшения печатных качеств, применить химическую обработку, например, антистатическую, гидрофильную или огнестойкую, и высушить полотно.
Для печатных сортов секция отделки включает в себя печатную станцию после обработки коронным разрядом; Рулоны подарочной упаковки и сумок для покупок производятся таким образом, ширина которых соответствует плану продольной резки перерабатывающего предприятия. Затем намоточное устройство формирует исходный рулон с контролируемым натяжением, станция продольной резки разрезает его до точной ширины, а перед упаковкой поточный контроль выявляет дефекты по весу, точечным отверстиям и кромкам.
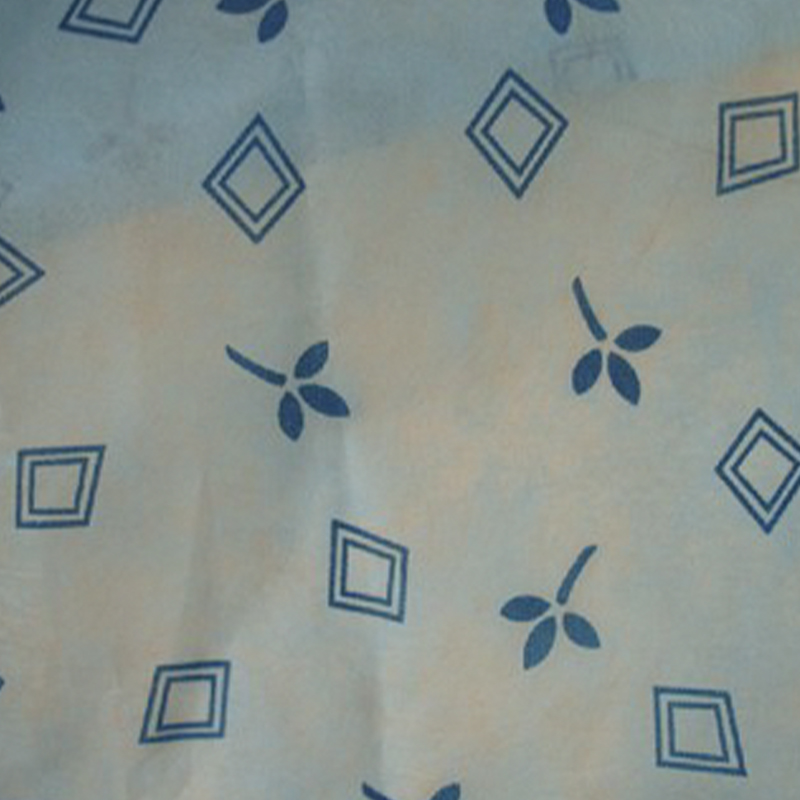 Нетканый материал спанбонд с ПП-печатью для подарочной упаковки Этот нетканый материал из полипропилена с печатным рисунком предлагает яркие, настраиваемые узоры и устойчивую к разрыву гибкость, идеально подходящий для упаковки подарков и брендинга, сохраняя при этом экономичность и экологичность упаковки. Посмотреть продукт →
Контроль качества на этапе прокатки: образцы отбираются каждую смену для проверки базовой массы, прочности на растяжение в продольном и поперечном направлении, удлинения, гидростатического напора и твердости прокатки. Сертификаты анализа прилагаются к каждому рулону, чтобы покупатель мог проверить те же значения, которые контролировал оператор.
Каждая точка конверсии имеет свое собственное тепловое окно, и большую часть своей термической истории расплав проводит в двух противоположных крайних точках — расплавляется в экструдере, а затем быстро закаляется в зоне вращения.
При более быстрой закалке получаются более тонкие нити, но только тогда, когда поток полимера на входе является однородным — именно поэтому фильтрация и дозирование выполняются непосредственно перед фильерой.
Эмпирическое правило: держите матрицу в пределах ±5 °C от температуры расплава, а каландр — в пределах ±3 °C по поверхности валка. Термический дрейф в любой точке имеет тенденцию проявляться в виде помутнения, резких полос или повторений каландров на готовом рулоне.
Те же параметры, которые отслеживают операторы, покупатели должны проверять в сертификате анализа или спецификации машины. Для покупателей тканей это означает допуск по весу основы, соотношение растяжения в продольном/поперечном направлении и тисненый рисунок. При планировании производительности предприятий отправной точкой является соотношение между шириной линии, диапазоном веса ткани и площадью помещения.
| Ширина линии | Типичный базовый вес | Лучше всего подходит | Главный компромисс |
| 1,6 м | 10–150 г/м² | Пилотные испытания, специальная отделка, узкие заказы | Меньшая производительность в час |
| 2,4 м | 10–150 г/м² | Конвертеры среднего размера, сочетающие гибкость и объем | Средняя пропускная способность |
| 3,2 м | 15–150 г/м² | Крупнообъемные исходные рулоны для продольной резки | Большие минимальные пробеги |
Jiangyin Jingang Non-Woven Co., Ltd., работающая с 1999 года, в 2002 году разработала немецкую технологию спанбонда и с тех пор занимается производством тканей и машиностроением бок о бок. Когда вы обсуждаете проект с командой, вы можете сравнить Машина для производства нетканого материала ПП спецификации по образцам ткани, произведенным на линии того же типа — короткий путь проверки качества перед переходом к оборудованию.
Короткие и прямые ответы на вопросы, которые чаще всего задают покупатели после прочтения описания процесса.
Полипропиленовая гомополимерная смола с показателем текучести расплава примерно 25–40 г/10 мин. Пигменты, УФ-стабилизаторы и функциональные добавки вводятся в виде маточной смеси на этапе экструзии.
Десять-двадцать минут от бункера до намотки на непрерывной линии. В общем времени цикла преобладают внутренние проверки качества и обработка рулонов в конце линии, а не сама конверсия полимера.
Большинство линий работают с плотностью от 10 до 150 г/м² без серьезных изменений. Легкие сорта с плотностью около 10 г/м² используются в сельском хозяйстве и упаковке, а тяжелые сорта типичны для облицовки мебели и промышленного применения. При плотности ниже 10 г/м² однородность полотна становится затруднительной; выше 150 г/м² вступают в силу процессы прядения или иглопробивания.
Качество смолы, рисунок скрепления, допуск по плотности и этапы отделки — коронирование, печать, химическая обработка — объясняют большую часть разницы. Более дешевый рулон может быть просто изготовлен с более широкими допусками, поэтому перед сравнением цен проверьте сертификат анализа.


Оптовые поставщики нетканых материалов, полученных методом выдувания расплава